Sommaire
- Pourquoi produire la zircone au laboratoire ?
- Quel disque choisir pour la zircone au laboratoire ?
- Comment usiner la zircone pré-sintérisée ?
- Sintérisation : que se passe-t-il dans le four ?
- Les étapes de la zircone au laboratoire, en un tableau
- Comment contrôler la qualité à chaque étape ?
- Finition : maquillage, glaçage ou stratification ?
- Quel équipement pour démarrer la zircone au laboratoire ?
- Un flux complet, un seul interlocuteur
Produire la zircone au laboratoire demande trois choses : le bon disque, une usineuse adaptée et un four de sintérisation qui tient ses températures. La zircone s’usine à sec, à l’état pré-sintérisé, dans une pièce agrandie. Le four la densifie ensuite jusqu’à ses dimensions et sa résistance définitives. Reste la finition, qui fait la différence esthétique. Voici comment ces étapes s’enchaînent, et le matériel à prévoir.
Pourquoi produire la zircone au laboratoire ?
La zircone est devenue le matériau de référence pour les couronnes et les bridges. La produire en interne, c’est maîtriser ses délais, choisir ses matériaux et garder la main sur la qualité, de la conception à la pose. C’est aussi le premier pas vers un flux complet, que nous détaillons dans notre méthode pour passer au laboratoire de prothèse numérique.
La chaîne de la zircone au laboratoire est courte : un fichier issu de la CAO, un disque, une usineuse, un four. Chaque maillon a ses réglages. Une erreur à l’un d’eux se retrouve sur la pièce finale, d’où l’intérêt de les penser ensemble dès l’achat.
Rien n’oblige à tout internaliser d’un coup. Beaucoup de laboratoires commencent par usiner la zircone au laboratoire pour les cas courants, couronnes unitaires et bridges postérieurs, et confient encore les cas les plus exigeants à un partenaire. Le temps d’apprivoiser les réglages, l’équipe gagne en assurance, puis la part produite en interne augmente naturellement.
Quel disque choisir pour la zircone au laboratoire ?
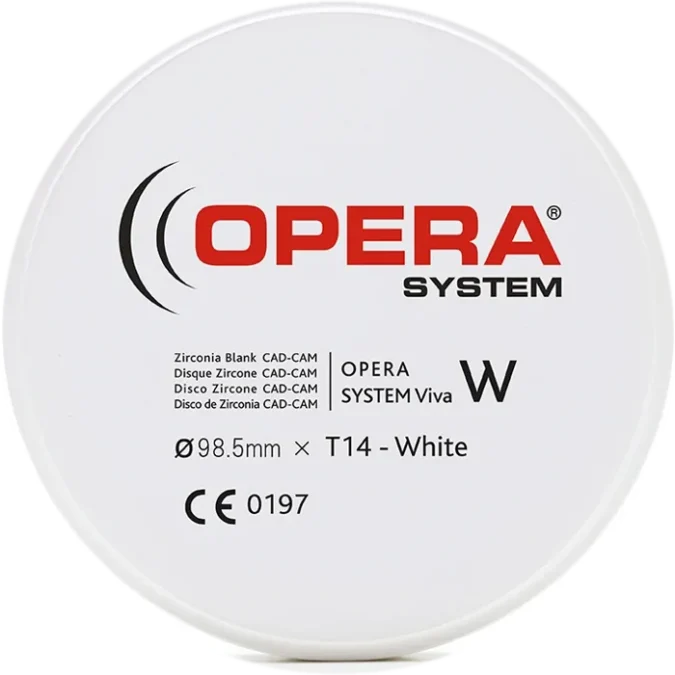
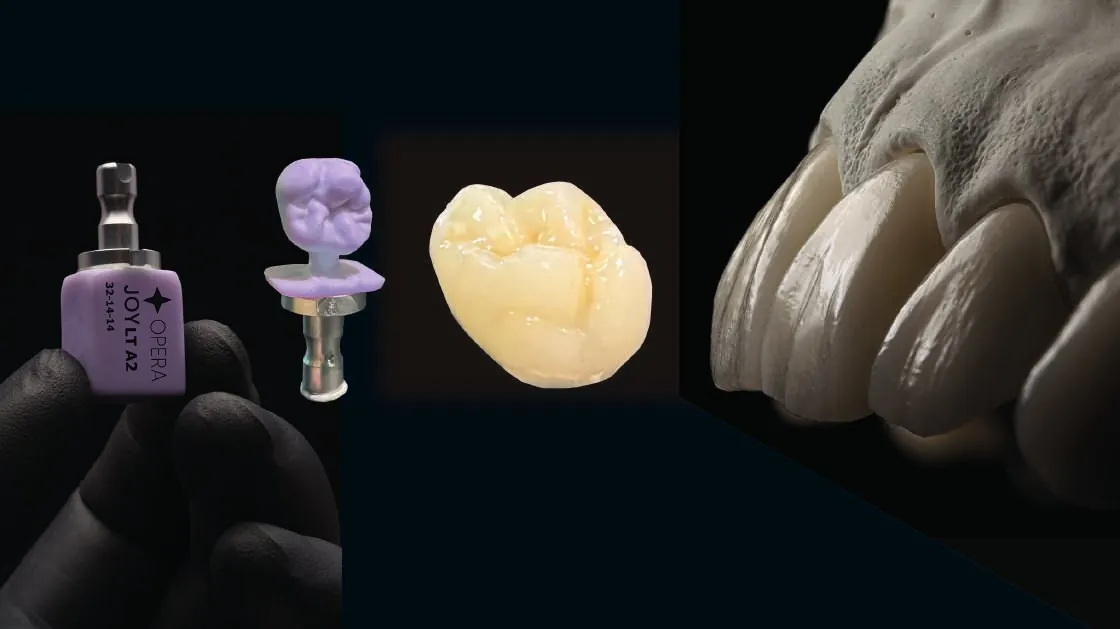
Tout commence par l’indication. Une zircone monochrome économique convient aux armatures et aux bridges postérieurs ; une zircone multicouche, plus translucide, aux restaurations esthétiques. Nous distribuons les disques de zircone Opera Viva et Katana de Kuraray Noritake, au format standard de 98,5 mm, en épaisseurs de 10 à 26 mm selon la référence.
- Opera Viva W : la zircone monochrome blanche, pour les besoins courants.
- Opera Viva PS : la zircone pré-teintée.
- Opera Viva VS : la multicouche, avec un dégradé de translucidité couche par couche.
- Katana de Kuraray Noritake : jusqu’à la YML multicouche à quatre couches, pour les exigences esthétiques les plus élevées.
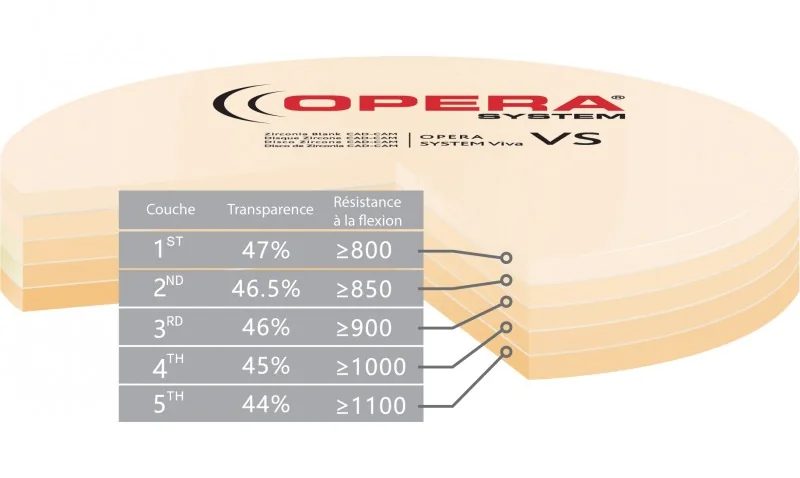
Les disques Opera Viva bénéficient d’un tarif fidélité dès cinq disques. Ils couvrent les couronnes, les bridges, les bridges de longue portée, les inlays, les onlays et les facettes. Gardez une petite réserve de chaque teinte courante : un disque manquant bloque toute une fournée.
Comment usiner la zircone pré-sintérisée ?
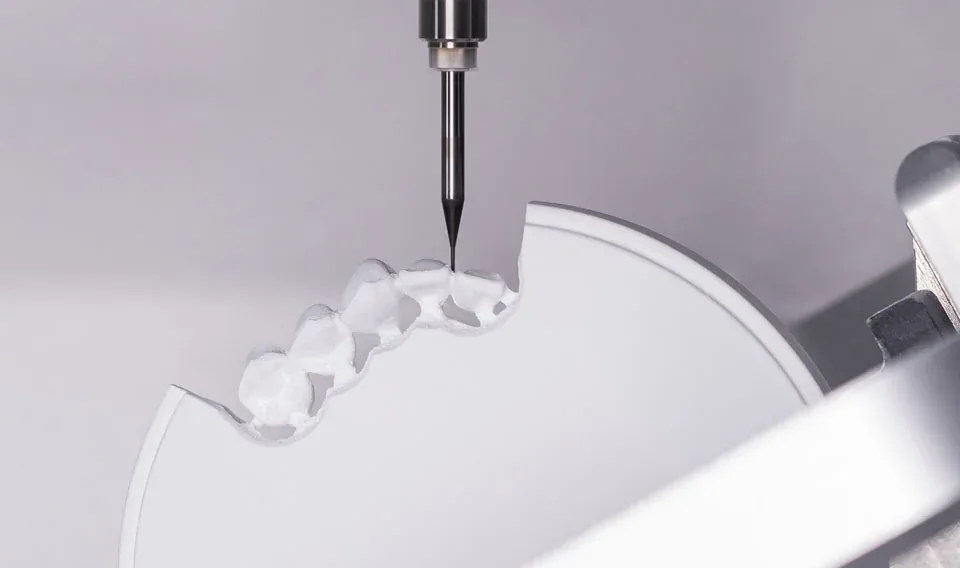
La zircone s’usine à l’état pré-sintérisé, à sec, sur une usineuse 5 axes. Dans cet état, elle se travaille facilement. La pièce est usinée plus grande que la dimension finale, pour compenser la rétraction pendant la sintérisation. Le logiciel de FAO s’en charge à partir des données du disque : saisissez-les avec soin à chaque nouveau lot.
Quelle usineuse pour la zircone ?
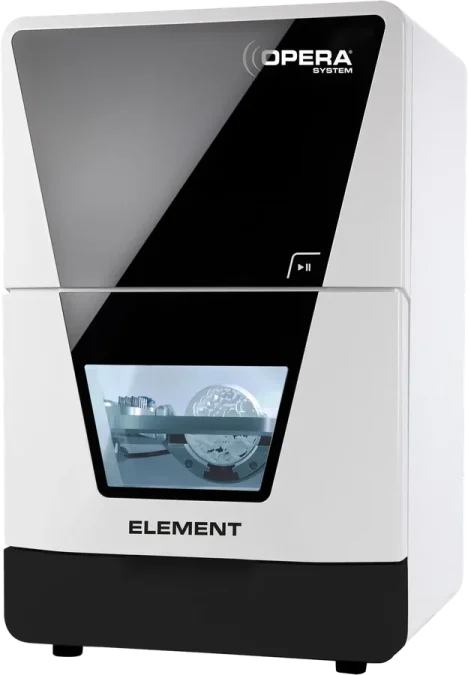
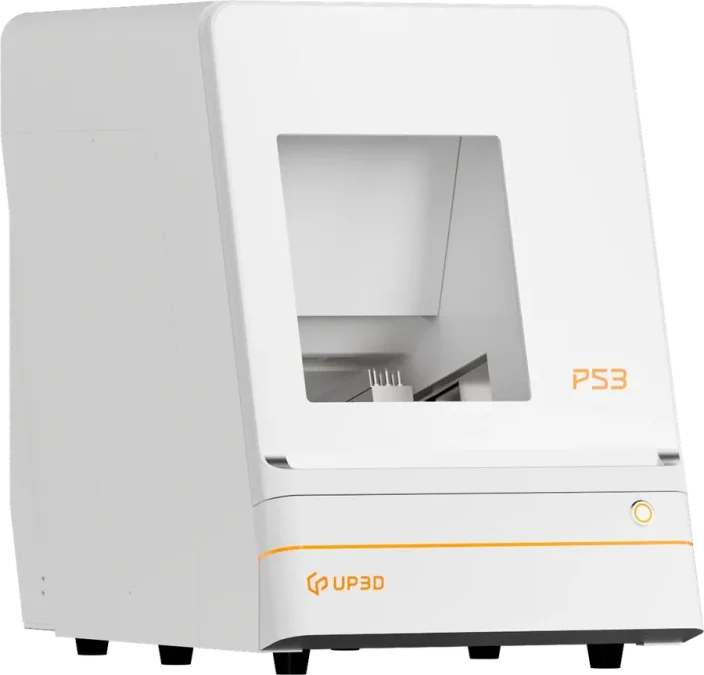
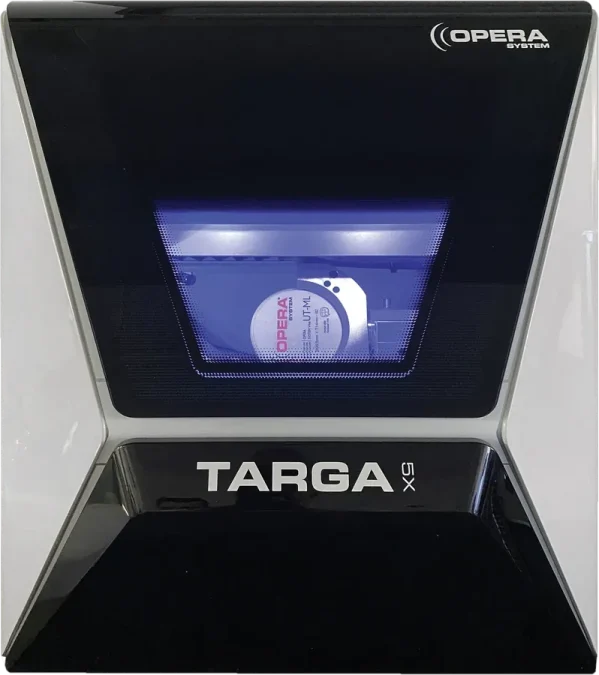
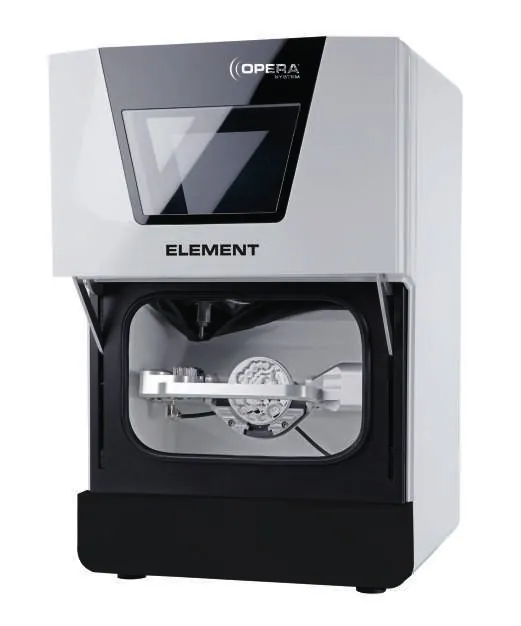
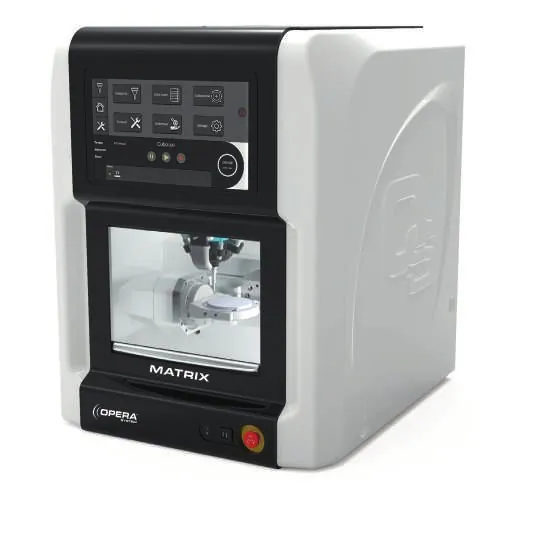
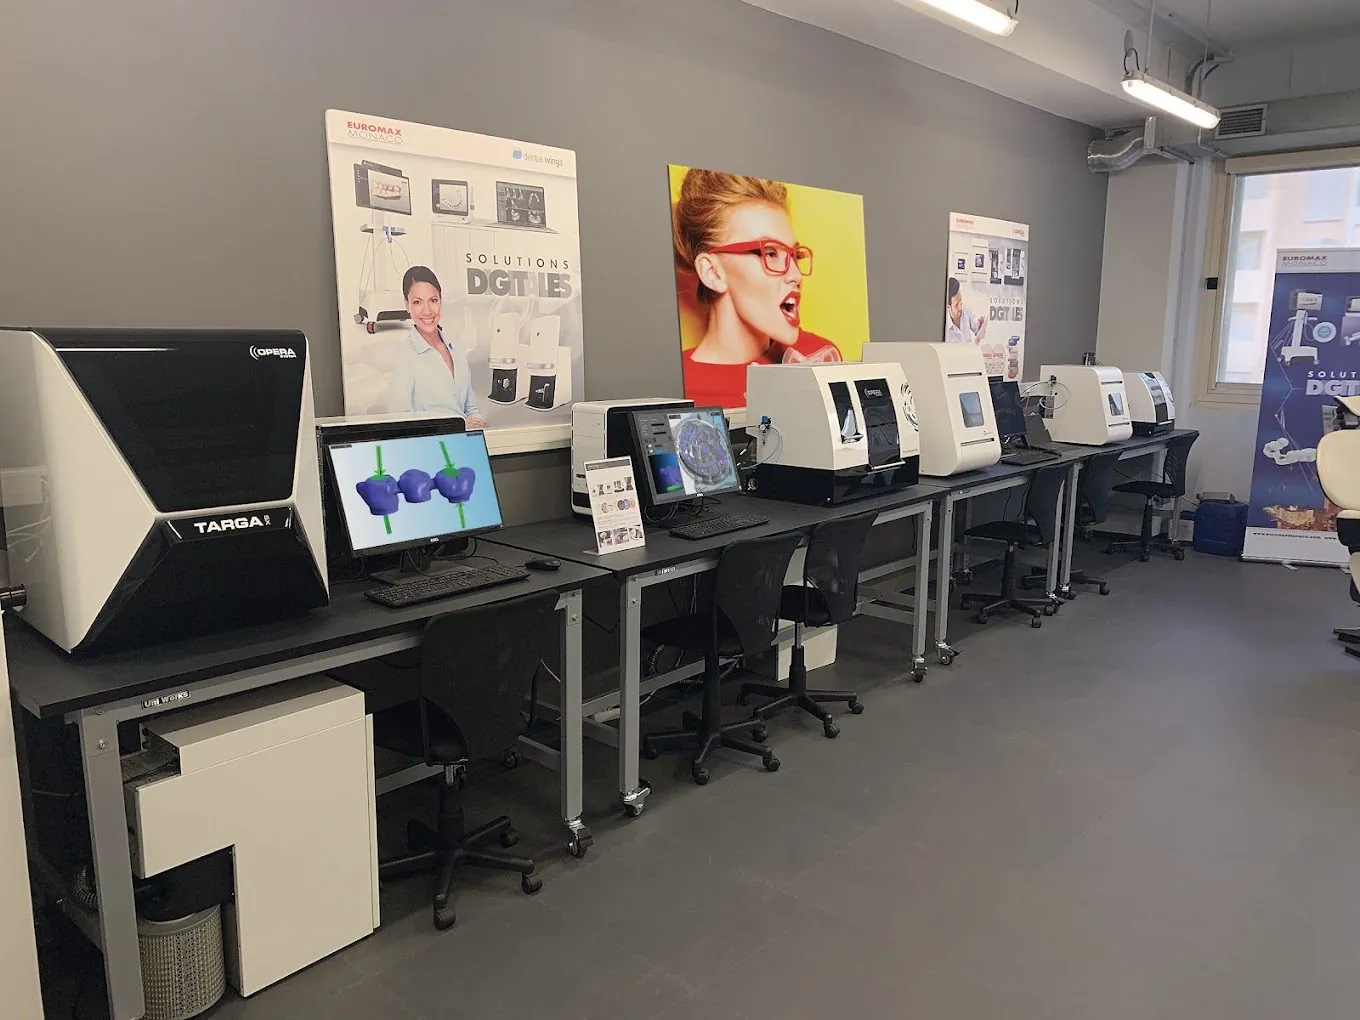
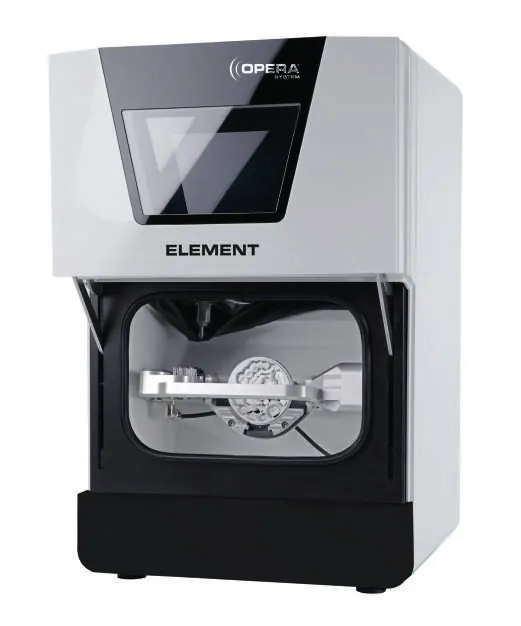
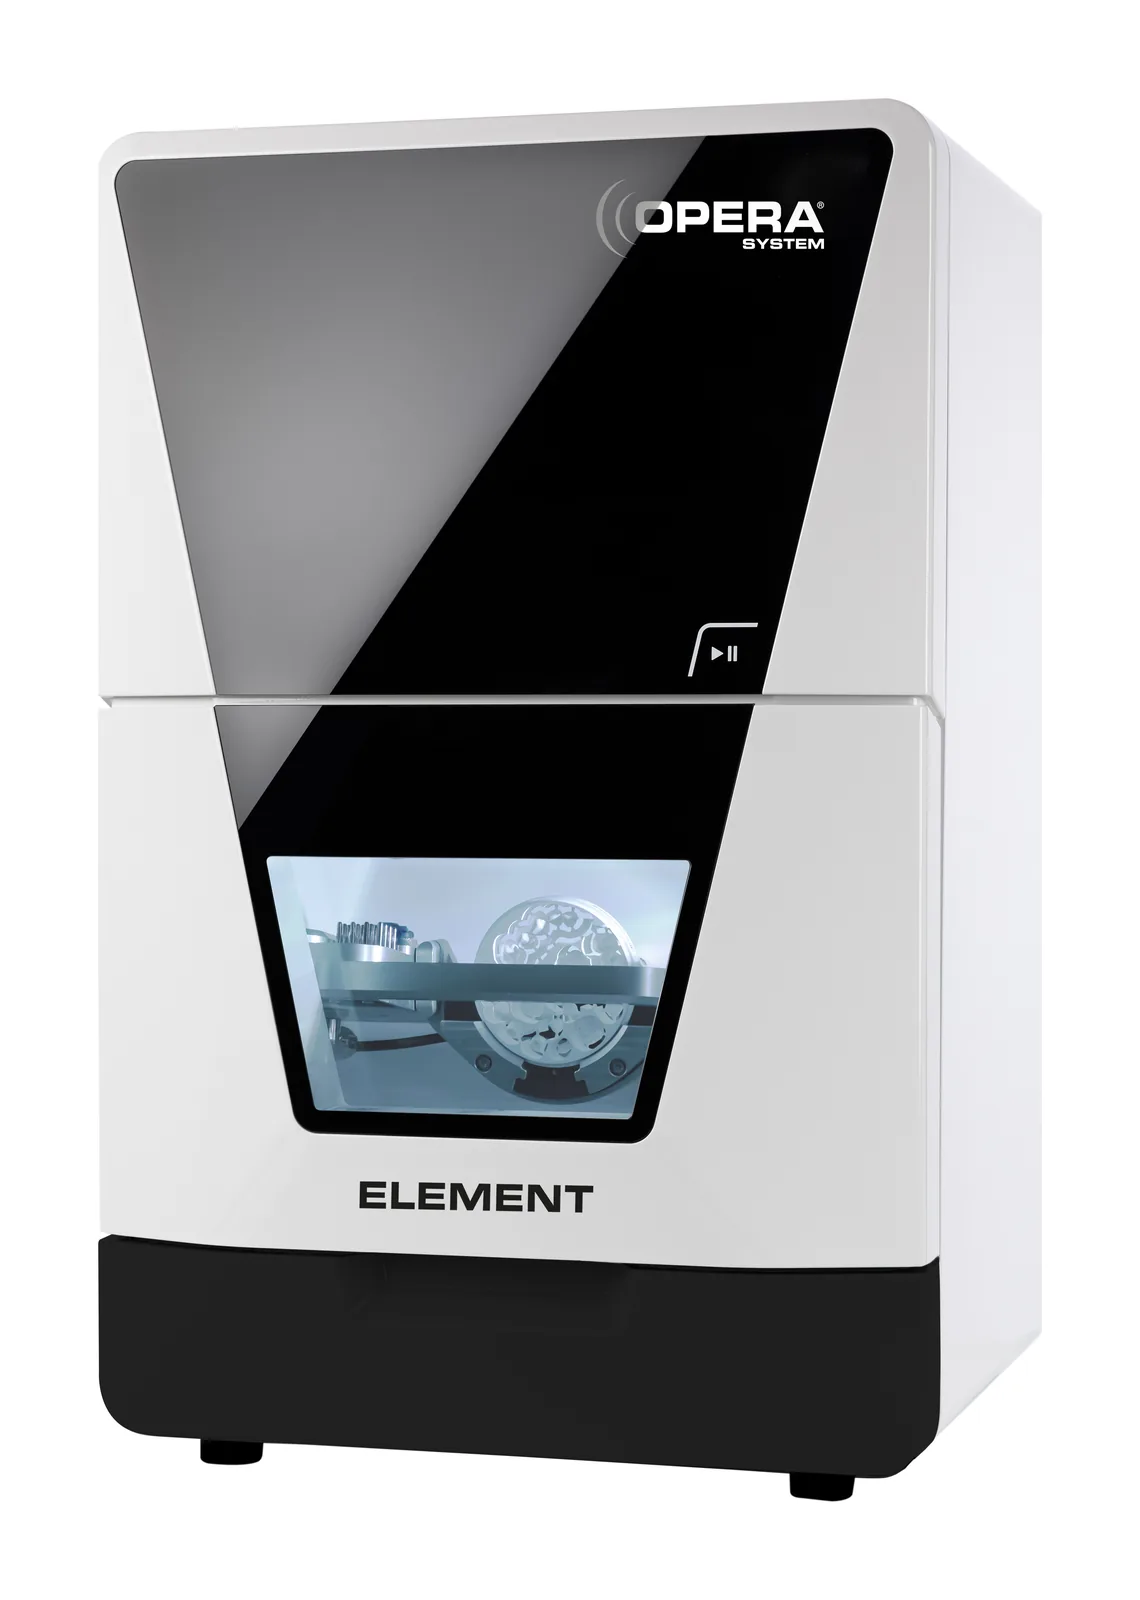
Pour démarrer sans compresseur, l’Opera Element fonctionne sans air comprimé, grâce à son Airtool. L’UP3D P53 est une première usineuse 5 axes polyvalente pour la zircone, le PMMA et la cire. Si vous voulez aussi usiner la vitrocéramique et les métaux sur la même machine, une usineuse hybride comme l’Opera Targa passe seule du sec à l’humide. Notre guide pour choisir une usineuse dentaire compare toute la gamme.
Les réglages qui comptent
- Le placement des pièces dans le disque, en laissant la place aux tenons et en regroupant les pièces de même teinte.
- L’épaisseur du disque, adaptée à la hauteur des pièces : jusqu’à 40 mm sur l’Element, jusqu’à 30 mm sur la P53.
- L’état des fraises : le changeur de 16 outils de l’Element et celui de 11 outils de la P53 remplacent les outils sans intervention.
- L’aspiration des poussières de zircone, au plus près de la chambre d’usinage.
Pour les dents antérieures, l’usinage à 90° change beaucoup de choses. Le porte-disque en C de l’Element et l’étau en C de la P53 placent la fraise perpendiculaire à la face vestibulaire. Les restes de matériau dans les espaces interdentaires diminuent et les détails gagnent en finesse.
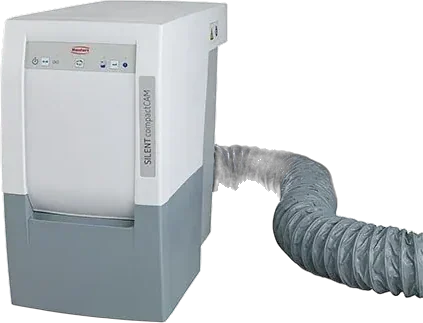
Enfin, ne négligez pas l’aspiration. La poussière de zircone est fine et s’infiltre partout. Les aspirations Silent compactCAM et powerCAM EC de Renfert, ou la V10 d’UP3D sans sac, se raccordent aux unités de FAO et captent les poussières au plus près de l’usineuse. Retrouvez-les dans nos équipements de laboratoire.
 En vidéo
Sintérisation : que se passe-t-il dans le four ?
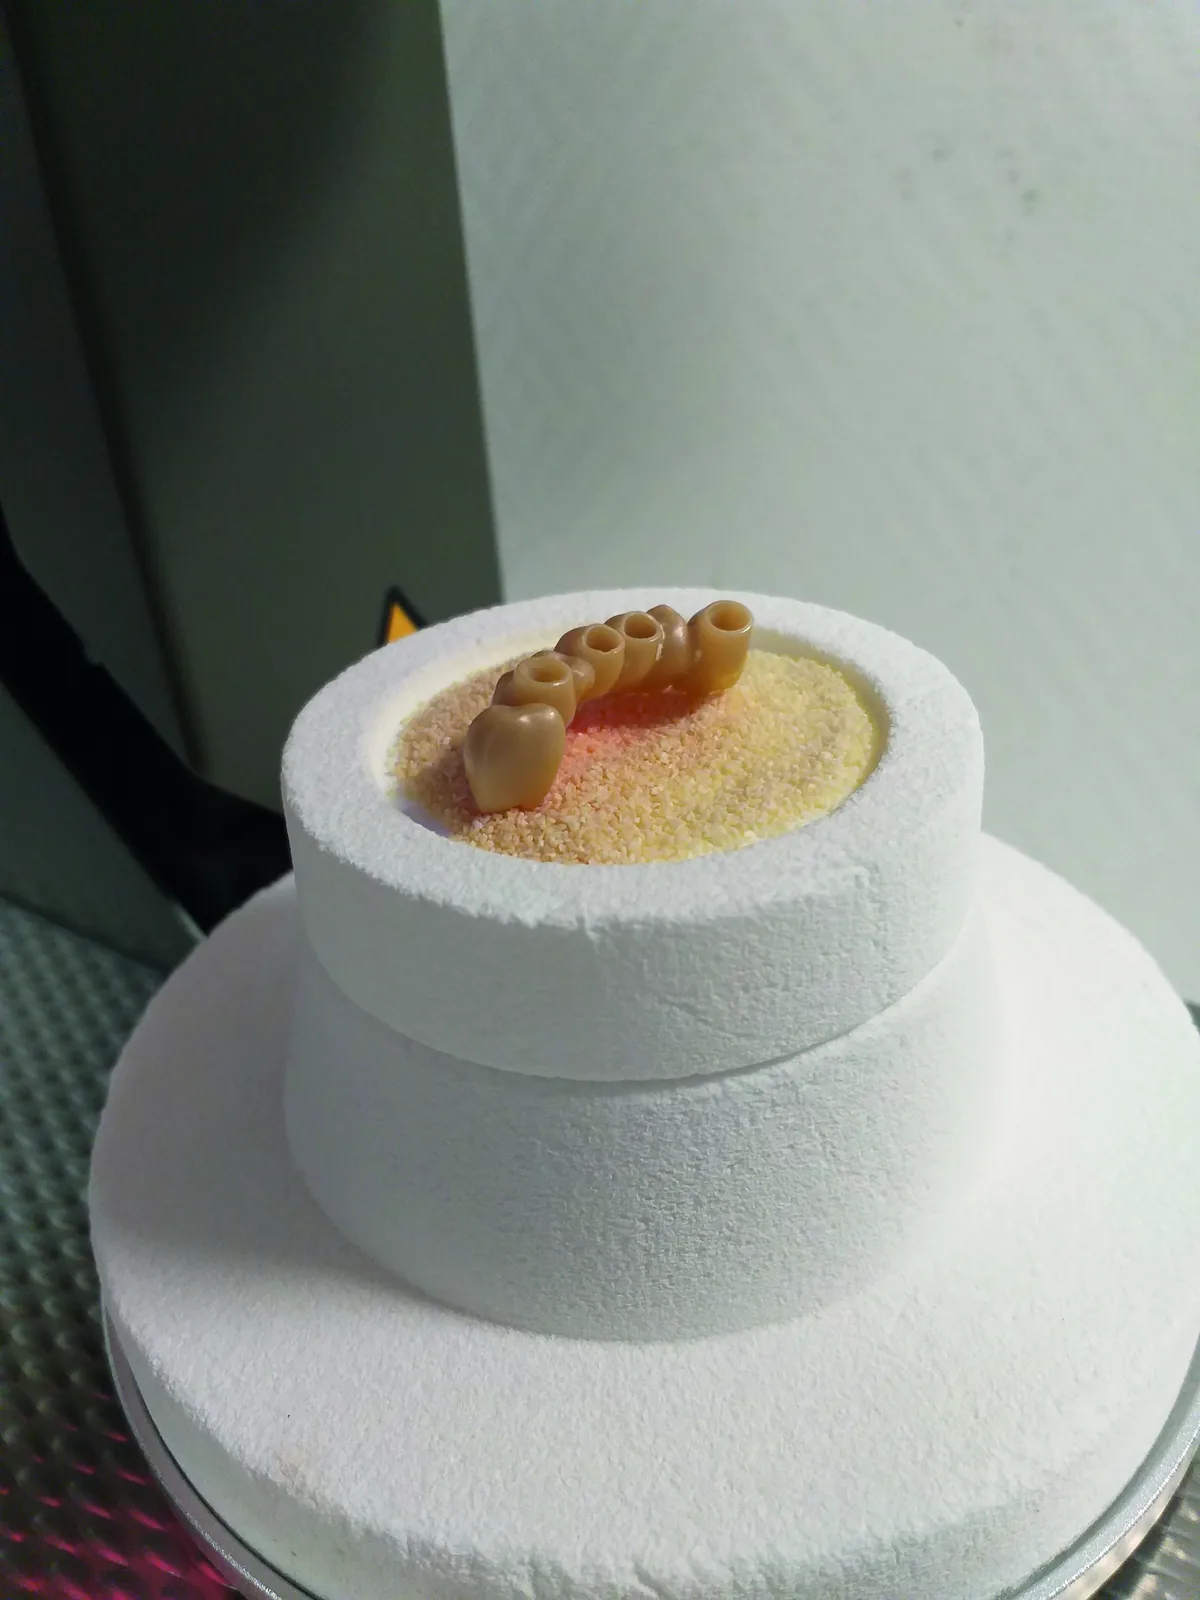
Le four porte la zircone entre 1 480 et 1 550 °C selon la référence. C’est là qu’elle se rétracte, se densifie et prend sa résistance, sa teinte et sa translucidité définitives. Une courbe mal respectée se voit immédiatement sur l’ajustage et l’esthétique. Trois approches selon votre production :
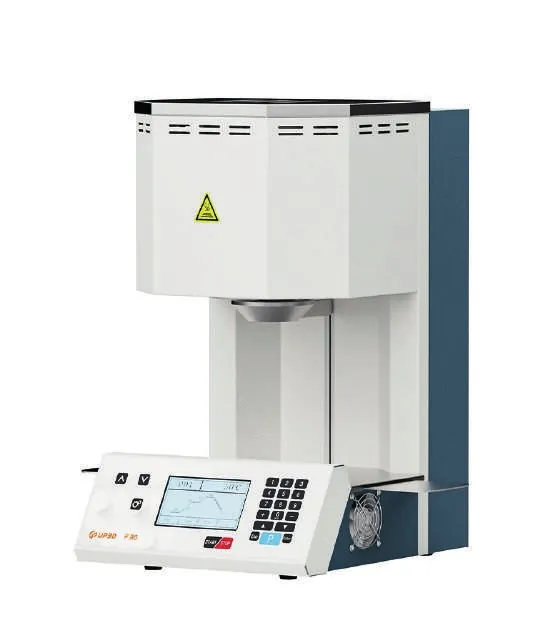
- Les gros volumes : le four UP3D F20 et ses trois plateaux superposables, jusqu’à 120 couronnes par cycle.
- Les cycles courts : l’Opera ZR Speed sintérise la zircone Viva en 73 minutes environ, ou en 132 minutes en cycle classique.
- Les urgences et le jour même : le Sintra CS sintérise une couronne en 18 minutes.
- 1 480 à 1 550 °Cde sintérisation selon la zircone
- 120 couronnespar cycle dans le F20
- 18 minpour une couronne au Sintra CS
Chaque zircone a sa courbe, donnée par son fabricant. Un cycle rapide n’est valable que pour les zircones qui l’acceptent. Pour comparer les cycles, les capacités et l’entretien, lisez notre guide sur le choix d’un four zircone.
Le chargement compte autant que le programme. Répartissez les pièces sur le plateau ou dans le creuset sans les serrer, placez les bridges de grande étendue selon les recommandations du fabricant, et gardez les supports propres. Une pièce encore chargée de poussière d’usinage ou de liquide de maquillage mal séché se voit après cuisson. Le F20 propose des programmes préréglés pour les couronnes, les bridges courts et les bridges longs : partez de ceux-là avant de créer vos propres courbes.
Les étapes de la zircone au laboratoire, en un tableau
| Étape | État de la zircone | Matériel | Point de vigilance |
|---|---|---|---|
| Choix du disque | Pré-sintérisée | Disques Opera Viva ou Katana | Indication, teinte et épaisseur |
| Usinage | Pré-sintérisée, pièce agrandie | Usineuse 5 axes à sec | Données du lot saisies dans la FAO |
| Sintérisation | Densification et rétraction | Four de sintérisation | Courbe du fabricant de la zircone |
| Finition | Sintérisée | Céramiques, maquillants, four | Teinte et état de surface |
Comment contrôler la qualité à chaque étape ?
Une production régulière de zircone au laboratoire repose sur des contrôles simples, faits au bon moment :
- Avant l’usinage : vérifiez le fichier, l’épaisseur minimale des parois, la teinte et la référence du disque.
- Après l’usinage : retirez les tenons avec précaution, dépoussiérez la pièce et manipulez-la avec soin, car elle reste fragile tant qu’elle n’est pas sintérisée.
- Après la sintérisation : contrôlez l’ajustage sur le modèle, les points de contact, l’occlusion et la teinte.
- Après la finition : vérifiez l’état de surface et le glaçage avant l’expédition.
Notez les écarts constatés et leur origine : un historique de quelques semaines suffit souvent à repérer un réglage à corriger dans la FAO ou un programme de four à ajuster.
Finition : maquillage, glaçage ou stratification ?
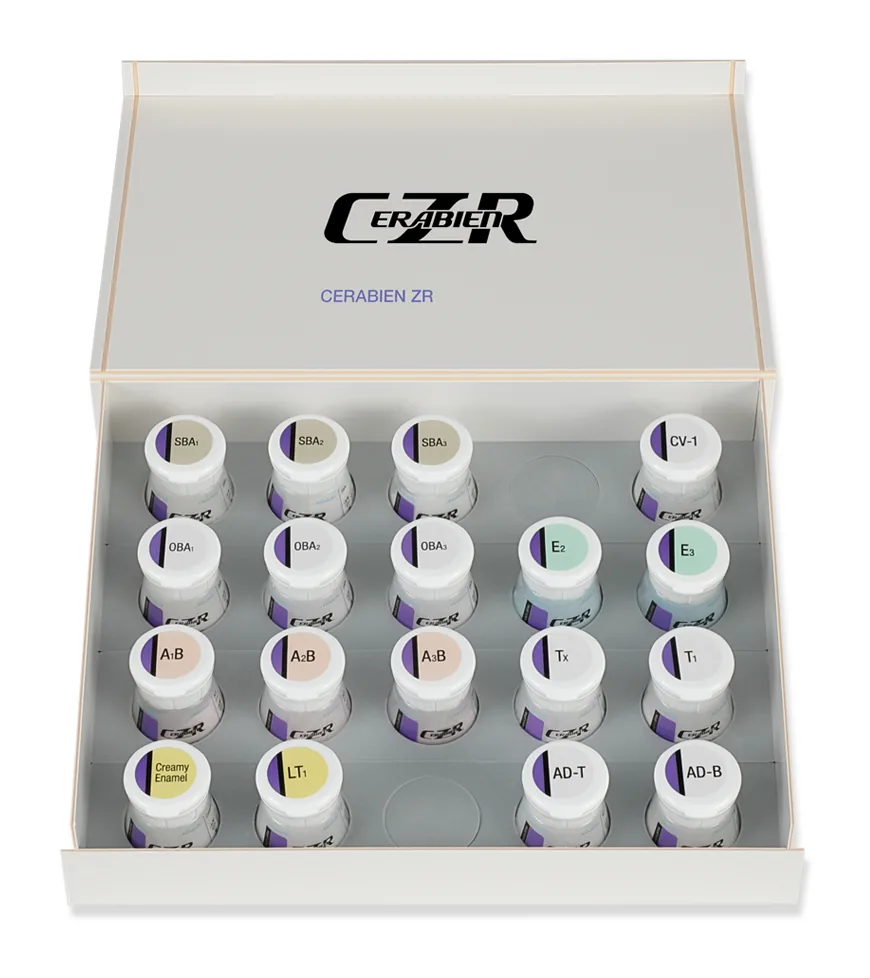
Reste le maquillage et le glaçage, ou une stratification en céramique pour les cas les plus esthétiques. Les céramiques Kuraray Noritake couvrent ces trois approches : FC Paste Stain, céramique à nanoparticules, colore et glace en surface ; CZR est dédiée à la stratification sur zircone ; Cerabien MiLai sert à la micro-stratification.
Le Sintra CS assure aussi la cristallisation en 10 minutes, le séchage et le glaçage. Pour le collage au cabinet, Panavia V5 propose un seul système pour tous les matériaux, zircone comprise.
Le choix entre une pièce monolithique maquillée et une pièce stratifiée dépend de la zone et de l’exigence esthétique du cas. En postérieur, une zircone monolithique maquillée et glacée suffit souvent. En antérieur, une multicouche ou une stratification donnent davantage de profondeur à la teinte. Le plus simple est d’en convenir avec le praticien dès la prescription, en même temps que la teinte et le type de préparation : vous choisissez alors le disque, la méthode de finition et le temps à prévoir avant même de lancer l’usinage.
Quel équipement pour démarrer la zircone au laboratoire ?
Selon votre production, trois configurations reviennent souvent :
- Un démarrage maîtrisé : une UP3D P53 et un four F20, pour produire la zircone au laboratoire avec une machine polyvalente et un four de grande capacité.
- Un local sans air comprimé : une Opera Element et un ZR Speed, deux appareils compacts qui s’installent facilement.
- Tous les matériaux et les urgences : une Targa hybride, un F20 pour les fournées et un Sintra CS pour le jour même.
Côté budget, la location sur 60 mois lisse l’investissement, et un conseiller chiffre avec vous l’usineuse et le four sur devis. Ces combinaisons ne sont que des points de départ. Le nombre d’éléments par jour, la part d’esthétique et vos délais affinent le choix. Retrouvez le matériel dans notre gamme usinage et fours, nos usineuses, nos fours et nos consommables CAD/CAM.
Un flux complet, un seul interlocuteur
Nous équipons les laboratoires de prothèse depuis 1989 : nous vous aidons à dimensionner usineuse et four selon votre production, puis nous installons, formons et suivons le matériel. Venez voir la chaîne de la zircone à notre showroom ou parlez-en à un conseiller.